ダイカスト温度:アルミニウムダイカストにおける温度制御の完全ガイド
温度制御は、アルミニウムダイカストにおいて最も重要な要素の一つです。溶融金属の流れ、金型性能、鋳造品質、生産効率、そして金型寿命に直接影響を与えます。適切な温度管理を行うことで、アルミニウムが金型全体に均一に充填され、適切に凝固し、優れた機械的特性と表面品質を備えた部品を製造することが可能になります。
温度制御が不均一だと、気孔、収縮、コールドシャット、充填不足、金型の早期破損といった一般的な鋳造欠陥が発生する可能性があります。したがって、溶融アルミニウム、金型、冷却システムの温度を適切に制御することは、安定した信頼性の高いダイカスト生産を実現するために不可欠です。
ダイカストにおいて温度が重要な理由
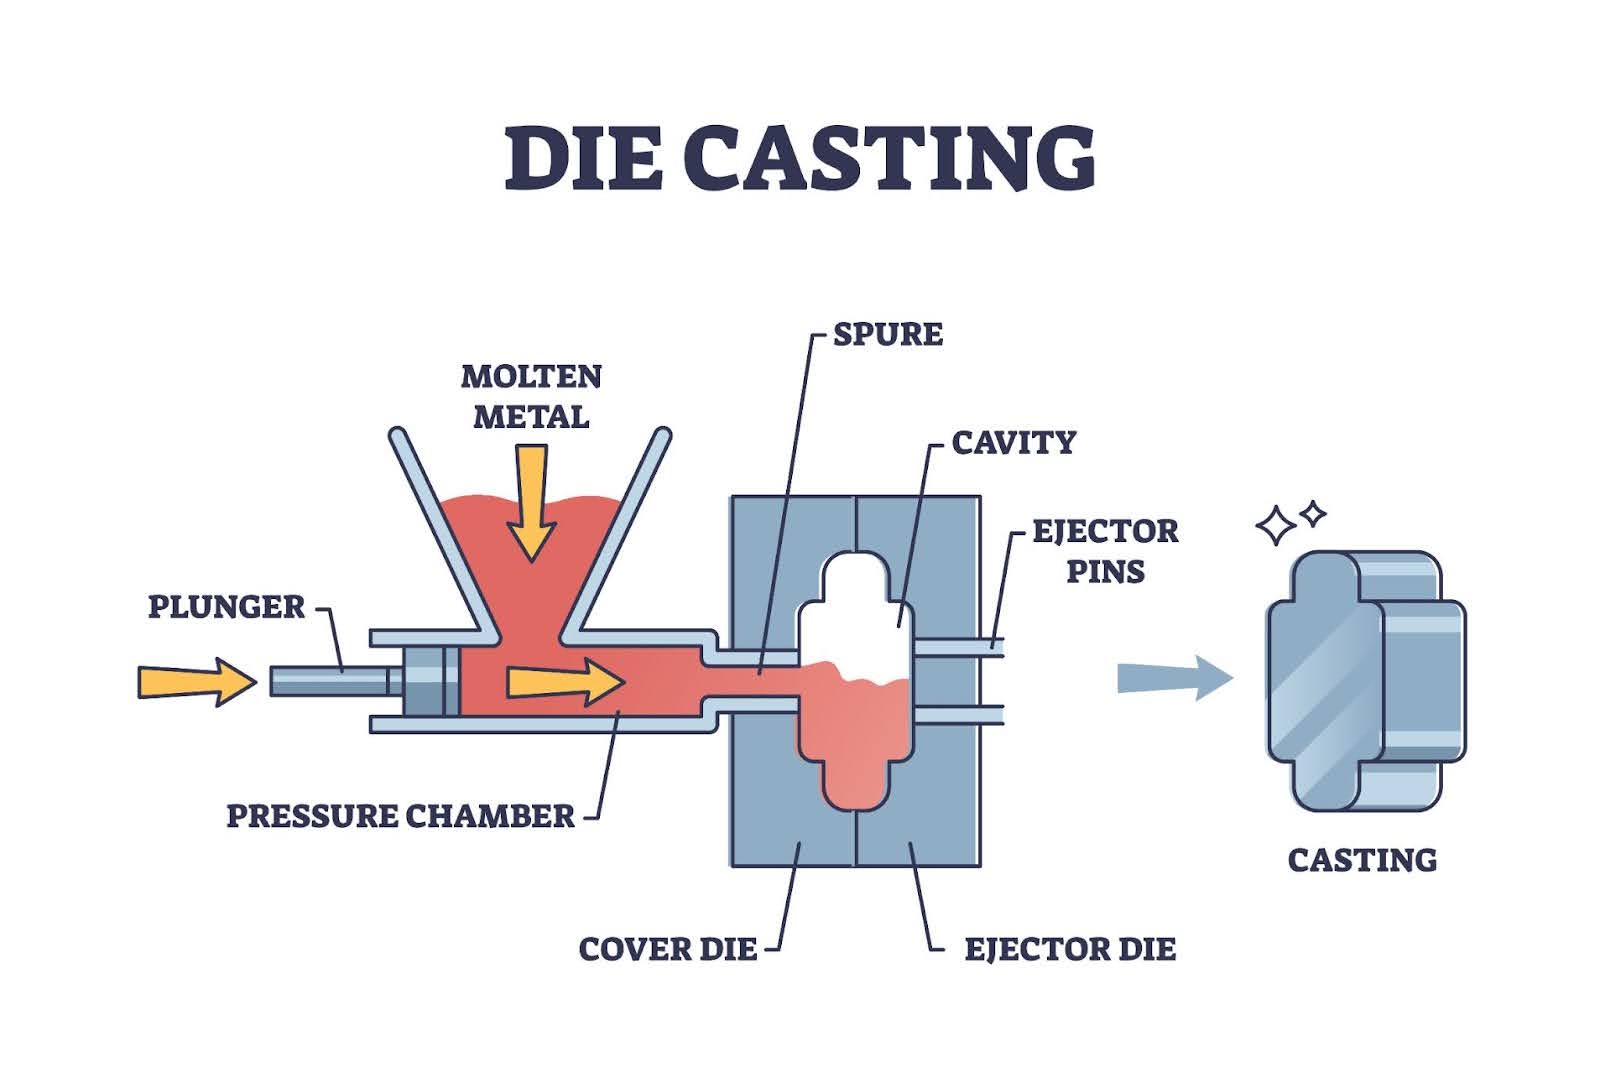
アルミニウムダイカスト工程では、溶融アルミニウムが高速かつ高圧で鋼製金型キャビティに注入されます。金属は凝固が始まる前に金型全体を満たすのに十分な流動性を維持する必要があります。同時に、適切な冷却と寸法安定性を確保するために、金型温度を制御する必要があります。
温度は次のような影響を与えます:
金属の流動性と充填性能
凝固速度
内部構造と強度
表面仕上げ品質
金型の耐久性
生産サイクル時間
適切な温度バランスを維持することで、メーカーは欠陥の少ない高品質な部品を、より低い生産コストで製造することができる。
アルミニウムダイカストにおける主要な温度要因
1. 溶融アルミニウムの温度
溶融アルミニウムの温度は、ダイカストにおいて最も重要なパラメータの一つです。アルミニウム合金は通常、約600℃から660℃の間で溶融しますが、鋳造温度は射出成形時の適切な流動性を維持するために、通常はそれよりも高くなります。
溶融アルミニウムの温度が低すぎる場合:
金属がスムーズに流れない可能性がある
薄い切片は完全に満たされない場合があります
突然停止や誤作動が発生する場合があります
表面品質が低下する可能性があります
溶融アルミニウムの温度が高すぎる場合:
酸化が進む
ガス吸収により多孔性が生じる可能性がある
金型の摩耗が加速する
エネルギー消費量の増加
最適な温度は、アルミニウム合金の種類、部品設計、肉厚、鋳造要件によって異なります。専門の製造業者は、安定した結果を得るために、溶融温度を注意深く監視し、調整します。
2. 金型 温度
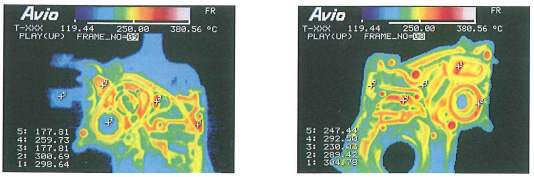
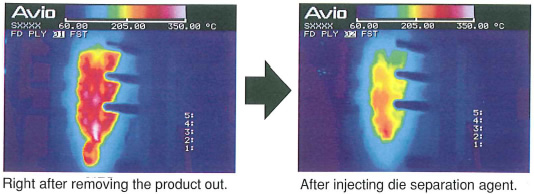
鋳型温度は鋳造品質と生産効率に大きな影響を与える。鋳造を開始する前に、金型を適切な動作温度まで加熱し、熱衝撃を防ぎ、金属の流れを良くする必要がある。
アルミニウムダイカストの場合、金型温度は用途に応じて、一般的に約200℃から280℃の範囲で制御されます。
金型の温度が低すぎると、次のような問題が発生する可能性があります。
充填能力が低い
早期凝固
表面の欠陥
鋳造不完全
金型温度が高すぎると、次のような結果が生じる可能性があります。
より長い冷却サイクル
生産性の低下
過度の熱応力
金型寿命の短縮
金型温度を適切に制御することで、鋳造の一貫性、表面仕上げ、寸法精度が向上します。
3.射出温度および充填条件
高圧ダイカストでは、溶融アルミニウムが高速で金型に注入されます。この段階での金属の温度は、複雑な空洞や薄肉部分への充填能力に影響を与えます。
高温は金属の流動性を高め、複雑な形状への充填を容易にする。しかし、過度の高温は乱流、酸化、ガスの閉じ込めを増加させる可能性がある。
最良の結果を得るには、以下のバランスを取ることが重要です。
金属の温度
射出速度
射出圧力
金型温度
適切なプロセス最適化により、欠陥を最小限に抑えつつ、完全な充填が保証されます。
4. 冷却温度と凝固
金型キャビティに材料が充填されると、アルミニウム鋳造品は冷却・凝固し始めます。冷却速度は、部品の最終的な構造と性能に直接影響を与えます。
制御された冷却は、以下の点を改善します。
機械的強度
寸法安定性
表面品質
サイクル効率
現代のダイカスト金型は、連続生産中に一定の温度を維持するために、最適化された冷却チャネルを使用することが多い。
不適切な温度制御によって引き起こされる一般的な問題
気孔
気孔は、アルミニウム鋳造品内部にガスが閉じ込められることで発生します。溶融温度が高すぎると、水素の吸収と酸化が促進され、内部に空隙が生じる可能性があります。
解決策には次のようなものがあります。
適切な溶融温度を維持する
効果的な脱ガス方法を用いる
カビの通気を改善する
注入パラメータの最適化
収縮欠陥
アルミニウムは凝固時に自然に収縮する。温度管理が不十分だと冷却ムラが生じ、収縮空洞が発生する可能性がある。
一般的な原因は次のとおりです。
過度の熱集中
冷却設計が不十分
鋳造温度が不適切
温度管理と金型設計を改善することで、収縮欠陥を低減できる。
冷間遮断と不完全な充填
溶融アルミニウムが鋳型に充填される前に急速に冷却されると、鋳造不良や不完全な鋳造が発生する可能性がある。
考えられる原因は次のとおりです。
溶融金属の温度が低い
冷間成形温度
噴射速度が不適切
適切な温度条件を維持することで、アルミニウムはスムーズに流れ、金型を完全に満たすことができます。
カビの寿命が短縮される
ダイカスト金型は、加熱と冷却のサイクルを繰り返します。過度な温度変動は熱応力を発生させ、以下のような問題を引き起こす可能性があります。
クラック
表面侵食
熱疲労
工具寿命が短い
適切な加熱と冷却を行うことで、金型の耐久性が向上し、メンテナンスコストを削減できます。
ダイカストにおける温度制御方法
炉の温度制御
溶融アルミニウムの品質を維持するためには、炉内の温度を安定させることが不可欠である。
主なコントロールは次のとおりです:
正確な温度監視
合金組成の検査
適切な保持時間
酸化防止
一貫した炉管理により、生産中の材料性能の安定性が確保されます。
金型加熱システム
製造前に、金型は必要な動作温度に達するまで加熱される。
一般的な加熱方法は次のとおりです。
電気暖房
ガス暖房
熱油循環
金型を適切に予熱することで、充填性能が向上し、初期段階の不良が減少します。
冷却システム
冷却システムは、連続運転中に金型の温度を一定に保ちます。
一般的な冷却方法には以下のようなものがあります。
水路
オイル循環システム
温度制御冷却装置
効率的な冷却は、サイクルタイム、製品品質、および金型性能を向上させます。
リアルタイムの温度監視
現代のダイカスト工場では、生産工程全体を通して温度を制御するために、自動監視システムがますます活用されている。
センサーとスマート制御システムは以下を監視できます。
溶融金属の温度
金型温度
冷却性能
機械の運転条件
リアルタイムデータは、製造業者が問題を迅速に特定し、生産パラメータを最適化するのに役立ちます。
各種アルミニウム合金の温度に関する考察
アルミニウム合金の種類によって、化学組成や鋳造性能が異なるため、必要な温度設定も異なります。
A380アルミニウム合金
A380は、優れた鋳造性、強度、寸法安定性を備えているため、最も一般的に使用されているダイカスト合金の一つです。自動車、産業機器、電子機器部品などに幅広く使用されています。
ADC12アルミニウム合金
ADC12は、優れた流動性、耐腐食性、コスト効率を備えているため、機械部品や筐体に広く使用されています。
A356アルミニウム合金
A356は強度と耐食性に優れており、構造用途や性能重視の用途でよく選ばれる。
適切な合金を選択し、その使用温度範囲を最適化することは、望ましい製品性能を実現するために不可欠です。
温度制御における自動化の役割
インダストリー4.0の発展に伴い、現代のダイカスト工場では自動温度制御の重要性がますます高まっている。
高度なシステムの使用例:
PLCコントローラー
温度センサ
自動冷却システム
データ分析プラットフォーム
これらの技術は、プロセスの安定性を向上させ、人的ミスを減らし、製品の品質を一定に保つのに役立ちます。
また、自動化によって、温度に関連する問題が生産停止を引き起こす前に特定できるため、予知保全も可能になります。
結論
温度制御は、アルミニウムダイカストの品質と効率において極めて重要な役割を果たします。溶融金属の準備から金型の加熱・冷却に至るまで、あらゆる温度パラメータが鋳造品の最終性能に影響を与えます。
適切な温度管理は、欠陥の発生を防ぎ、表面品質を向上させ、金型の寿命を延ばし、生産コストを削減するのに役立ちます。高度な温度監視システム、最適化されたプロセス、そして経験豊富なエンジニアリングサポートを組み合わせることで、メーカーは自動車、電子機器、産業機器などの要求の厳しい用途向けに、安定した高品質のアルミニウムダイカスト生産を実現できます。
Dongrun Castingは、20000平方メートルの工場と200の生産・試験設備を有しています。見積もりや金型設計から鋳造、仕上げ加工まで、あらゆる段階でお客様をサポートいたします。フォーチュン500企業から中小規模のOEMまで、幅広い業界のお客様にご利用いただいております。当社の製品には、自動車・トラック、電力・通信、計測システム、油圧機器、医療機器、照明、燃料・ガス圧力、家具部品などがあります。
詳細はこちら:www.dongruncasting.com